
樹脂の強度とは?種類・試験方法・材料選定の基本を解説
公開日:
樹脂の強度は、金属のように「材料定数」として扱える値ではありません。温度・速度・吸水・成形条件によって変化する「材料状態の結果」であり、同じ樹脂でも試験条件や使用環境が違えば、測定値は大きく異なります。
この記事では、引張・曲げ・衝撃・クリープ・疲労といった強度の種類と試験方法を整理したうえで、強度値を支配する因子、代表樹脂の機械特性、加工と配合が強度に与える影響、劣化と寿命の評価方法、そして設計と材料選定の実務指針まで、樹脂を構造部品に使うために必要な知識を体系的に解説します。
樹脂の強度とは?
樹脂強度は時間と温度に依存して変化する
金属の強度設計では、降伏点や引張強さを比較的安定した「材料定数」とみなしやすい場面がありますが、樹脂では事情がかなり異なります。
樹脂は粘弾性材料であり、荷重をかける速度が速いほど「見かけ上は硬く強く」、温度が高いほど「柔らかく弱く」見えやすいという時間依存・温度依存を本質的に持っています。
加えて、結晶性樹脂では結晶化度や冷却履歴、非晶性樹脂では残留応力や溶剤・湿度による可塑化の影響が強く、測定値は「材料固有値」というより「材料状態の結果」として理解した方が実務に合います。
非晶性樹脂と結晶性樹脂では支配要因が異なる
非晶性樹脂ではガラス転移温度(Tg)を境に弾性率や寸法安定性が急に変化します。
結晶性樹脂ではTgに加えて融点(Tm)と結晶化度が支配要因になります。
例えば PVC、PS、PMMA、PC のような非晶性樹脂では Tg が主要な温度指標であり、PE、PP、PA、POM、PEEK のような結晶性樹脂では Tg と Tm の両方を確認する必要があります。
さらに、成形過程での冷却速度が結晶化度を変え、強度・収縮・そりを左右します。
強度値の比較には試験条件の統一が不可欠である
樹脂の強度を比較する際には、少なくとも「試験法」「試験片形状」「状態調節」「測定速度」「温度」「湿度」「ノッチの有無」「成形方向」をそろえる必要があります。
逆に言えば、これらがそろっていない比較は、材料そのものの差よりも試験条件差を見ている可能性があります。
強度の種類と試験方法
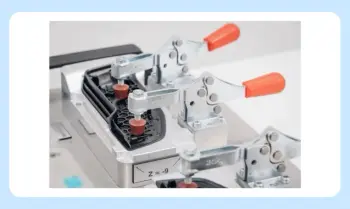
樹脂の機械特性は、規格に沿って測ることで初めて比較可能になります。
特に吸湿性のある PA や高温で軟化しやすい非晶性樹脂では、状態調節の差だけで結果が大きく変わるため、JIS K 7100 による標準雰囲気での状態調節や、必要に応じた吸水率評価(JIS K 7209 / ISO 62)を併用することが重要です。
表1 樹脂の強度試験項目と規格
| 強度項目 | 何を測るか | 主な規格 | 代表的な試験条件の例 | 実務での読み方 |
|---|---|---|---|---|
| 引張強度・引張弾性率 | 一軸引張での応力–ひずみ関係、降伏、破断、初期勾配 | JIS K 7161-1 / -2、ISO 527-1 / -2 | ダンベル 1A/1B、標線間距離 50 または 75 mm。弾性率測定は 1 mm/min、強度測定はその後 50 mm/min が代表的 | 最も基本的な材料強度。CAE 入力や許容応力設定の起点になります |
| 曲げ強度・曲げ弾性率 | 3点曲げ下での表層引張/圧縮複合応力 | JIS K 7171、ISO 178 | 80×10×4 mm、支点間距離 L=16h=64 mm、圧子/支点半径 5 mm、4 mm厚では 2 mm/min が代表 | 板・リブ・筐体の剛性評価に有効。ただし引張値とは一致しません |
| 圧縮強度・圧縮弾性率 | 一軸圧縮での応力–ひずみ関係 | JIS K 7181、ISO 604 | A形試験片で圧縮弾性率は 1 mm/min、ぜい性材料の圧縮強さ 1 mm/min、延性材料の圧縮強さ 5 mm/min が代表 | 座屈、治具面平行度、端面精度の影響を強く受けます |
| シャルピー衝撃 | 単純支持梁中央を高速打撃したときの吸収エネルギー | JIS K 7111-1、ISO 179-1 | 80×10×4 mm 系試験片、ノッチ付き/なし。通常温度または低温で実施 | 切欠き感受性とぜい・じん性遷移の把握に向きます |
| アイゾット衝撃 | 片持ち梁を高速打撃したときの吸収エネルギー | JIS K 7110、ISO 180 | 80×10×4 mm 系試験片、ノッチ直下厚さ 8 mm。ノッチ側から打撃 | シャルピー と数値互換ではありません。ノッチ加工品質が支配的です |
| 疲労強度 | 繰返し荷重に対する寿命、S–N 特性 | JIS K 7118(通則) | 応力比、波形、周波数は材料と目的に合わせ設定。自己発熱を避ける条件選定が必須 | 「何 MPa まで無限寿命」と単純化しにくく、温度管理が重要です |
| クリープ | 一定応力・一定荷重下での時間依存変形 | ISO 899-1(引張)、ISO 899-2(曲げ) | 23℃~使用温度で一定荷重を長時間付与し、ひずみ–時間曲線や破断時間を測定 | 樹脂実設計で最も見落とされやすい破損因子の一つです |
| 硬さ | 押込みに対する抵抗 | JIS K 7202-2 / ISO 2039-2(ロックウェル)、JIS K 7215(デュロメータ) | ロックウェル M/L/R、または ショア A/D。時間因子を規定して読取 | 「硬い=強い」ではありませんが、表面損傷や締結部の当たりには有効です |
表の規格名・条件は、JIS/ISO 原規格に基づいて整理したものです。
引張では JIS K 7161-1:2024 / ISO 527-1:2019 が通則、JIS K 7161-2 が成形材条件を与え、ダンベル試験片と 50/75 mm の標線間距離、弾性率測定での高精度伸び計が要求されます。
曲げでは JIS K 7171 / ISO 178 が 3 点曲げと支点間距離 16h を規定し、4 mm 厚では 2 mm/min が代表的です。
圧縮では JIS K 7181 が速度選定則を明示し、圧縮弾性率は 0.0005~0.0025 のひずみ区間で求めます。
衝撃ではシャルピーとアイゾットの支承条件が異なり、相互比較は不適切です。
ロックウェル硬さは時間要因に敏感で、特にクリープ・回復の大きい樹脂では保持時間管理が重要になります。
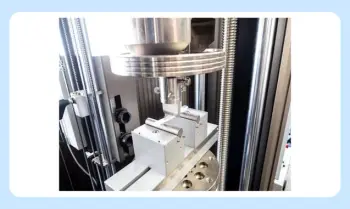
引張試験は強度設計の起点となる基本測定である
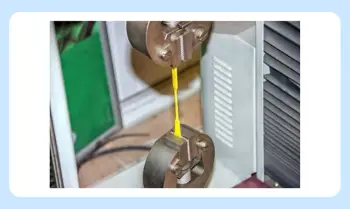
引張試験の原理は単純で、試験片を一定速度で引き延ばし、荷重を元断面積で割って応力、標線間変位を元標線間距離で割ってひずみを定義します。
ただし、樹脂では初期勾配から弾性率を取る区間の精度が非常に重要です。
ISO 527 / JIS K 7161 系では、弾性率測定に使う伸び計に ISO 9513 Class 1 相当の精度が求められます。
GL 50 mm で 1 μm 級、GL 75 mm で 1.5 μm 級の絶対精度が必要とされており、引張弾性率は「万能試験機があれば気軽に取れる値」ではなく、変位計精度の要件が厳しい値です。
曲げ試験は板・リブ・筐体の剛性評価に直結する
曲げ試験は、試験片表面で引張と圧縮が同時に発生するため、単純な引張試験とは違う情報を与えます。
箱形筐体、リブ板、カバーのたわみ設計には曲げ特性の方が直結することが多い一方、材料そのものの基礎強度を見るなら引張特性の方が解釈しやすい場面が多いです。
JIS K 7171 では、試験片最大ひずみが 5% に達するか外表面が破壊するまで一定速度でたわませ、力とたわみを記録します。
延性樹脂では破断せず、規定たわみでの応力を用いることがあるので、「曲げ強度」が必ずしも真の破壊強度を意味しない点に注意が必要です。
圧縮試験は治具条件が結果を大きく左右する
圧縮試験は、一見簡単に見えて治具の影響が大きい試験です。JIS K 7181 は、加圧板の平面度、平行度、自動調心の必要性、試験機コンプライアンス、立ち上がり応答を細かく規定しており、ずれや傾きがあると初期の応力–ひずみ曲線が大きく乱れます。
圧縮弾性率は 0.0005 と 0.0025 のひずみ点間の応力差から定義されるので、変位計の滑りや試験片端面の不整はそのまま誤差になります。
樹脂の座屈や面圧設計にこの値を使う場合、試験片が短いか長いか、延性材料かぜい性材料かで速度選定も変わります。
衝撃試験はノッチ条件と試験方式の確認が前提になる
衝撃試験は、もっとも誤解されやすい値です。シャルピーは両端支持、アイゾットは片持ち支持であり、ノッチ位置も打撃方向も異なります。
ノッチ形状やノッチ加工方法が応力集中を変えるため、結果に大きく影響します。
物性表に「衝撃強度」とだけ書いてあっても、アイゾットなのかシャルピーなのか、ノッチ付きか無しか、試験温度が何℃かを確認しない限り、数値比較は危険です。
特に PC や ABS のような高靱性材では、ノーブレーク扱いの頻度も高く、値の並びだけで材料を序列化しない方が安全です。
疲労とクリープは静的強度表では見えない時間依存破損である
疲労とクリープは、静的強度表だけでは見えない時間依存破損です。JIS K 7118 は硬質プラスチック疲れ試験の通則ですが、実験条件として重要なのは応力比、周波数、波形、温度上昇の管理です。
高分子の疲労では自己発熱が破壊機構を変えるため、周波数をただ上げればよいわけではありません。ポリマー疲労は S–N 曲線で記述できる一方、平均応力と周波数・温度の影響が大きいことに注意が必要です。
クリープについては、樹脂では室温でも顕著に発生し、一定荷重下でひずみが時間とともに増え続けます。金属では高温問題になりやすい現象が、樹脂では室温から設計問題になります。
硬さは補助指標として有用だが剛性や耐荷重と直結しない
硬さは補助指標として有用ですが、万能ではありません。ロックウェル硬さは押込み深さを基にし、JIS K 7202-2 ではクリープ・回復の大きい材料で時間的因子が結果にかなり影響します。
デュロメータはばね荷重付き圧子を表面に押し込み、その突出量から硬さを読む方法で、軟質 PVC やエラストマー混合系の比較には有効ですが、これも厚さや時間依存性の影響を受けます。
「硬いから剛性が高い」「硬いから耐荷重が高い」と短絡しないことが重要です。
測定値を支配する因子
温度は樹脂強度に最も大きな影響を与える因子である
樹脂強度にもっとも大きく効くのは温度です。非晶性樹脂では Tg 近傍で弾性率が急減し、結晶性樹脂でも温度上昇に伴って非晶部が軟化するため、強度と剛性は低下します。
PA66 の引張弾性率は平衡吸水状態で 1.5 GPa 程度、PA6 では 1.1 GPa 程度まで低下し、温度上昇と吸水がいずれも引張強さ・弾性率を下げます。
設計で使うべき値は「23℃乾燥」の最大値ではなく、「実使用温湿度での平衡状態」を見込んだ値です。
ひずみ速度が変わると見かけの強度も変化する
ひずみ速度・試験速度の影響も本質的です。ポリマーは分子鎖の緩和時間を持つため、変形を速く与えると分子が追随できず、見かけの弾性率・降伏応力が上がりやすくなります。
逆に、ゆっくり負荷すると緩和が進み、剛性や強度が低く出ます。PMMA の周波数依存性など、粘弾性体の疲労特性は温度と繰返し周波数に敏感です。
静的試験の 1 mm/min や 50 mm/min と、実際の落下衝撃や高速変形とは時間スケールが全く違うので、使用条件に近い速度域での補足試験が必要です。
吸水は縮合系樹脂の強度と寸法を変化させる
湿度・吸水は、とくに PA やポリエステル、場合によっては PC など縮合系樹脂で支配的です。
JIS K 7209 / ISO 62 は吸水率測定法を規定しており、ナイロン 6 の大気平衡吸水率は 3.5 wt%、ナイロン 66 は 2.5 wt% 程度です。
吸水は一種の内部可塑化として働き、Tg を下げ、弾性率と強度を下げる一方で、延性や衝撃性を改善することもあります。
PA の「乾燥物性」だけで薄肉ラッチやねじ締結部を設計すると、実機では柔らかくなる方向へ外れることが多いです。逆に寸法嵌合では膨潤も考えなければなりません。
結晶化度は冷却条件によって決まる成形依存パラメータである
結晶化度は、剛性、耐熱性、密度、耐薬品性、収縮率に強く影響します。結晶化度は測定法・グレード・成形条件で大きく変動します。
数値を示す場合は、対象グレードのDSC/XRDデータやメーカー資料を引用するのが安全です。
冷却が速いと十分に結晶化する前に固化し、非晶部が増えて柔らかくなり、冷却が遅いと結晶化が進んで剛性や耐熱が上がります。
射出成形の金型温度が強度とそりに効くのは、この結晶化度制御が大きな理由です。
分子配向が樹脂強度を方向依存に変える
配向は、樹脂強度を方向依存に変えます。射出成形品では流動・冷却履歴により分子配向や結晶化度が部位ごとに異なるため、強度に方向依存性が出る場合があります。
射出方向と直交方向で挙動が異なることも知られており、繊維強化樹脂ではこの影響がさらに大きく、繊維配向が弾性率や曲げ特性を大きく左右します。
「GF30 の強度が高い」だけでなく、「その強度がどの方向で出るのか」を見なければ、実部品の割れ位置は読めません。
添加剤は強化と性能低下のトレードオフで選ぶ
添加剤も強度の質を変えます。ガラス繊維や炭素繊維は引張・曲げ弾性率を大きく押し上げ、荷重たわみ温度も向上させますが、異方性、繊維折損、ウェルドライン脆化を同時に持ち込みます。
PBT の物性では、非強化品に対し GF30 品では引張強さ、引張弾性率、曲げ強さ、HDT が顕著に上がっています。
一方、可塑剤は PVC の柔軟性と加工性を改善しますが、弾性率、硬さ、引張強さは低下しやすいことが広く知られています。
架橋はその逆方向に働き、PE では耐熱老化性やクリープ性能を改善します。
どの添加剤も「強くする」のではなく、「何を強くし、何を犠牲にするか」で選ぶべきです。
代表樹脂の機械特性比較
ここで示す表は、非強化一般グレードを中心に、公開されている教科書・一般物性表・メーカー技術資料を突き合わせた「選定初期の代表レンジ」です。
実際の設計では、同一規格・同一調湿条件・同一成形法でそろえたメーカー個別データへ必ず置き換えてください。
とくに衝撃値は、アイゾット/シャルピー、ノッチ有無、単位系の違いで見え方が大きく変わるため、表では代表法も併記しています。
PA 系は乾燥状態と平衡吸水状態で、PET/PBT は結晶化度で、PEEK はグレードと充填で大きく変わります。
汎用樹脂
表2 主要樹脂の機械的性質
| 樹脂 | 結晶性/非晶性 | 密度 | Tg | 引張強度 MPa | 引張弾性率 GPa | 曲げ強度 MPa | 曲げ弾性率 GPa | 衝撃強度の代表法と目安 |
|---|---|---|---|---|---|---|---|---|
| HDPE | 結晶性 | 0.94–0.97 | -125~-100℃ | 20–35 | 0.8–1.5 | 25–40 | 0.8–1.4 | アイゾット/シャルピー:高靱性、無破断例~高値 |
| LDPE | 結晶性 | 0.91–0.93 | -110~-100℃ | 8–15 | 0.2–0.4 | 8–20 | 0.2–0.4 | アイゾット/シャルピー:無破断例が多い |
| PP | 結晶性 | 0.90–0.91 | 約 0℃ | 25–40 | 1.0–1.8 | 35–60 | 1.0–1.8 | ノッチ付きアイゾット:20–80 J/m 程度 |
| PS | 非晶性 | 1.04–1.07 | 90–100℃ | 35–60 | 3.0–3.5 | 60–100 | 2.8–3.5 | ノッチ付きアイゾット:10–30 J/m 程度 |
| ABS | 非晶性 | 1.03–1.08 | 95–105℃ | 35–55 | 1.8–2.6 | 60–90 | 1.8–2.7 | ノッチ付きアイゾット:100–400 J/m 程度 |
| PVC 硬質 | 非晶性 | 1.35–1.45 | 80–85℃ | 40–60 | 2.4–4.0 | 70–110 | 2.4–4.1 | シャルピー/アイゾット:20–100 J/m 程度 |
| PC | 非晶性 | 1.19–1.22 | 145–150℃ | 55–75 | 2.2–2.6 | 80–110 | 2.2–2.6 | ノッチ付きアイゾット:600–900 J/m 級 |
| PMMA | 非晶性 | 1.17–1.20 | 100–105℃ | 50–80 | 2.3–3.3 | 80–120 | 2.4–3.5 | シャルピー/アイゾット:15–30 J/m 程度 |
表の密度・基本機械特性は一般熱可塑性樹脂の公開物性表を横断して整理したものです。PE の Tg は低温側レンジで示し、PVC は硬質 PVC を代表値としました。
HDPE/LDPE/PP/PS/ABS/PVC/PC/PMMA の数値は、グレード差・調湿差・試験法差が大きいため、初期スクリーニング用の「帯域」と考えるのが妥当です。
表から見ると、汎用樹脂では PS や PMMA が高剛性ですが脆く、ABS は剛性を少し犠牲にして靱性を確保し、PC は透明樹脂の中で突出した耐衝撃性を持つ一方で応力割れや耐薬品性には注意が必要です。
結晶性の PE・PP は低密度で耐薬品性に優れますが、高温剛性とクリープでは不利になりやすいです。
エンプラ
表3 エンプラ・スーパーエンプラの機械的性質
| 樹脂 | 結晶性/非晶性 | 密度 | Tg | 引張強度 MPa | 引張弾性率 GPa | 曲げ強度 MPa | 曲げ弾性率 GPa | 衝撃強度の代表法と目安 |
|---|---|---|---|---|---|---|---|---|
| PA6 | 結晶性 | 1.12–1.14 | 約 50℃ | 45–80 | 1.1–3.0 | 70–120 | 1.2–3.0 | ノッチ付きアイゾット:40–120 J/m 程度 |
| PA66 | 結晶性 | 1.13–1.15 | 約 50℃ | 55–90 | 1.5–3.3 | 80–130 | 1.8–3.5 | ノッチ付きアイゾット:40–100 J/m 程度 |
| POM | 結晶性 | 1.41–1.42 | 約 -50℃ | 60–75 | 2.5–3.0 | 80–110 | 2.4–3.1 | ノッチ付きアイゾット:50–100 J/m 程度 |
| PET | 結晶性* | 1.33–1.39 | 69–80℃ | 55–80 | 2.0–3.5 | 70–130 | 2.0–4.0 | シャルピー/アイゾット:20–80 J/m 程度 |
| PBT | 結晶性 | 1.30–1.38 | 40–50℃ | 50–60 | 1.9–3.0 | 82–115 | 2.0–3.1 | ノッチ付きアイゾット:37–53 J/m |
| PEEK | 結晶性 | 1.30–1.32 | 約 143℃ | 90–105 | 3.6–4.1 | 110–170 | 3.5–4.1 | アイゾット/シャルピー:50–100 J/m 級 |
| PA12 | 結晶性 | 1.01–1.03 | 約 40℃ | 50–60 | 1.6–1.85 | 66–70 | 1.5–1.7 | ノッチ付きアイゾット:60–100 J/m 程度 |
| MCナイロン | 結晶性 | 1.15–1.16 | 約 60℃ | 80–88 | 3.0–3.6 | 100–121 | 2.8–3.3 | ノッチ付きアイゾット:40–60 J/m 程度 |
| mPPE | 非晶性 | 1.06–1.10 | 約 140℃ | 55–66 | 2.3–2.5 | 85–95 | 2.4–2.6 | ノッチ付きアイゾット:130–200 J/m 程度 |
| UPE | 結晶性 | 0.93–0.94 | 約 -120℃ | 17–40 | 0.5–0.8 | — | 0.6–0.8 | アイゾット:無破断(NB) |
| PAR | 非晶性 | 1.21 | 約 190℃ | 69 | 2.1 | 76 | 2.1 | ノッチ付きアイゾット:250 J/m 程度 |
| PMP(TPX) | 結晶性 | 0.83 | 約 25℃ | 25–28 | 1.4–1.8 | 35–48 | 1.4–1.6 | ノッチ付きアイゾット:30–50 J/m 程度 |
*PET は結晶性樹脂ですが、結晶化速度が遅いため非晶系として扱われる場合があります。
PA6/PA66 は吸水の影響が非常に大きいため、値は乾燥~調湿状態をまたぐ代表レンジに広げています。
PBT および PEEK は非強化材中心の代表域です。
スーパーエンプラ
スーパーエンプラ(高機能エンプラ)は、連続使用温度が概ね150℃以上、特定の薬品や環境への耐性が汎用エンプラを超えるグループです。
強度・剛性の絶対値でみると、汎用エンプラの上位(PA66、POM、PC)と同等か、それ以上に位置するものから、フッ素系のように強度は低いが他の特性で選ばれるものまで幅があります。
PAI(Torlon)の引張強度192 MPa、PBI(Celazole U-60)の160 MPa は、未強化のエンジニアリングプラスチック全体でも最上位クラスです。
一方、PTFE の引張強度27 MPa、曲げ弾性率0.5 GPa は、強度の指標だけで見れば汎用樹脂レベル — フッ素系は耐薬品、低摩擦、耐熱で選ぶ材料であり、強度を期待するものではありません。
表4 スーパーエンプラ・フッ素樹脂の機械的性質
| 樹脂 | 結晶性/非晶性 | 密度 | Tg | 引張強度 MPa | 引張弾性率 GPa | 曲げ強度 MPa | 曲げ弾性率 GPa | 衝撃強度の代表法と目安 |
|---|---|---|---|---|---|---|---|---|
| PAI | 非晶性 | 1.42 | 約 280℃ | 192 | 4.9 | 244 | 5.0 | ノッチ付きアイゾット:140 J/m 程度 |
| PBI | 非晶性 | 1.30 | 約 427℃ | 160 | 5.9 | 220 | 6.5 | ノッチ付きアイゾット:30 J/m 程度 |
| PEI | 非晶性 | 1.27 | 約 217℃ | 114 | 3.4 | 138 | 3.4 | ノッチ付きアイゾット:53 J/m 程度 |
| PPS | 結晶性 | 1.35 | 約 97℃ | 93 | 3.4 | 145 | 4.0 | ノッチ付きアイゾット:30 J/m 程度 |
| PI | 非晶性 | 1.43 | —(熱硬化系) | 86 | 3.2 | 110 | 3.1 | ノッチ付きアイゾット:43 J/m 程度 |
| PES | 非晶性 | 1.37 | 約 225℃ | 84 | 2.7 | 120 | 2.65 | ノッチ付きアイゾット:85 J/m 程度 |
| PSU | 非晶性 | 1.24 | 約 185℃ | 70 | 2.5 | 106 | 2.7 | ノッチ付きアイゾット:69 J/m 程度 |
| PPSU | 非晶性 | 1.29 | 約 220℃ | 70 | 2.3 | 91 | 2.4 | ノッチ付きアイゾット:690 J/m 級 |
| PVDF | 結晶性 | 1.78 | 約 -40℃ | 52 | — | 76 | 2.0 | ノッチ付きアイゾット:160 J/m 程度 |
| ETFE | 結晶性 | 1.70 | 約 -100℃ | 47 | — | — | 1.0 | アイゾット:無破断(NB) |
| PCTFE | 結晶性 | 2.13 | 約 45℃ | 33–37 | 1.3–1.5 | 68–73 | 1.6–1.9 | ノッチ付きアイゾット:133–144 J/m 程度 |
| PFA | 結晶性 | 2.15 | 約 -90℃ | 28 | 0.45 | — | 0.52 | アイゾット:無破断(NB) |
| PTFE | 結晶性 | 2.16 | 約 -90℃ | 27 | 0.55 | 破断せず | 0.50 | ノッチ付きアイゾット:186 J/m 程度 |
エンプラ側では、PA6/PA66 はバランスが良いものの吸水依存性が大きく、POM は低摩擦・耐疲労・耐クリープで機構部品に強く、PBT は寸法安定性と電気特性に優れます。
PEEK は耐熱、耐クリープ、耐疲労の総合力が高く、連続使用温度 240℃級という別格の領域にありますが、コストと加工温度の高さを設計側が受け止める必要があります。
加工と配合が強度をどう変えるか
射出成形では配向と結晶化度が部品内で不均一になる
射出成形では、樹脂はゲート通過時に高せん断を受け、金型内では表層が急冷され、内部は比較的ゆっくり固化します。
この結果、非晶性樹脂では残留応力と配向、結晶性樹脂ではさらに結晶化度分布が生じ、同じ部品内でも表層・中間層・コア層で物性が変わります。
結晶性樹脂では金型温度が結晶化度と強度・収縮を左右し、非晶性樹脂では成形過程のひずみ緩和が遅いため残留ひずみが発生しやすいです。
ゲート近傍では分子配向が強くなることも、実測で確認されています。
押出・ブロー・熱成形でも配向の異方性が発生する
押出、ブロー、熱成形も、せん断・伸長・冷却の履歴を通じて同様の構造変化を起こします。
押出では一般に機械方向への配向が出やすく、ブローや熱成形では伸張の方向差が板厚・周方向・軸方向の異方性として現れます。
これは射出成形で知られている配向・冷却・残留応力の原理を、他の溶融加工に拡張した理解です。
ブロー容器や熱成形トレイは「材料物性表どおりの等方材」として扱うより、流れ・延伸方向入りの部材として扱った方が実部品挙動に近づきます。
繊維強化は強度を大幅に向上させるが方向性を持ち込む
繊維強化は樹脂強度を最も大きく変える処方の一つです。
PBT では、GF30 によって非強化材に比べ引張強さ、引張弾性率、曲げ強さ、HDT が大きく上がります。もっとも、その向上は等方的ではなく、繊維配向方向で最大化されます。
長繊維強化樹脂の射出成形では、射出速度が繊維長分布と引張・曲げ特性を変えることが知られており、強化材だけでなく成形条件が「補強性能の実効値」を決めます。
フィラーと可塑剤は強化とトレードオフの関係にある
無機フィラーは通常、弾性率、寸法安定性、熱変形温度、成形収縮の抑制に効きますが、衝撃性やウェルドライン強度を下げやすいです。
これに対して可塑剤は、特に PVC で柔軟性や低温性、加工性を与える代わりに、硬さ、引張強さ、弾性率を下げやすいことが広く知られています。
可塑化 PVC が「柔らかいから割れにくい」と「高荷重に強い」を同時に満たさないのは、このためです。
架橋はクリープと耐熱老化性を改善する処理である
架橋は、とくに PE 系で重要です。架橋により耐熱老化性やクリープ性能が向上し、PE-X が給湯配管で使われる大きな理由になっています。
同じ「ポリエチレン」でも、分子鎖が独立した熱可塑性 HDPE と、ネットワーク化した PE-X では、時間依存変形の設計思想が別物になります。
材料選定は成形法・接合法まで含めた同時設計が必要である
設計上の含意は明快です。材料選定をするときは、樹脂名だけでなく、成形法、流動方向、板厚、ゲート位置、繊維配向、配合(GF、タルク、耐衝撃改質剤、可塑剤、難燃剤)をセットで定義しなければ、実体のない比較になります。
材料データシートの「代表値」をそのまま使うのではなく、部品で支配的になる方向の特性と、最弱になるウェルドライン・切欠き・薄肉コーナーの特性を別に考えるべきです。
劣化と寿命をどう評価するか
熱劣化は酸化による分子量低下と脆化を引き起こす
樹脂部品の寿命は、多くの場合「静的強度不足」ではなく、「時間経過で強度が落ちる」「応力が低くても割れる」「環境で脆くなる」という形で尽きます。
熱劣化では、酸素存在下の加熱で酸化が進み、分子量低下、伸び低下、脆化、色変化が起こります。
JIS K 7212 は、強制通風循環式オーブンで熱可塑性プラスチックを空気中加熱して劣化を促進する方法を定めており、評価は一定時間後の特性変化または特性が規定値に達するまでの時間で行います。
熱老化試験では、温度だけでなく空気循環・空気置換条件も結果に影響するため、試験条件として装置仕様や空気交換条件を記録する必要があります。
OITは酸化安定性を比較する有効な指標である
酸化劣化の感度指標として有用なのが OIT(oxidation induction time:酸化誘導時間)です。ISO 11357-6 は DSC による等温 OIT と動的 OIT の測定法を定めており、ポリオレフィンを中心に酸化安定性を評価できます。
等温温度が高いほど OIT は短くなり、PE では銅接触によって OIT が短縮される例も知られています。
OIT は「直接の寿命」ではありませんが、抗酸化剤の残存度や熱酸化安定性の比較には非常に有効です。
実部品の熱老化試験と組み合わせると、劣化メカニズムの切り分けがしやすくなります。
光劣化評価では試験法の選定が実機との一致を左右する
光劣化・耐候性評価では JIS K 7350 群が重要です。JIS K 7350-1 は実験室光源暴露試験の通則で、キセノンアークや UV 蛍光ランプで得たデータの解釈指針も示します。
UVA-340 は紫外領域で太陽光分光分布に近く屋外再現性が高い一方、UVB-313 はより短波長で促進性が高い反面、屋外では起こりにくい現象を生じる可能性があります。
加速倍率だけで試験法を選ぶと、実機と異なる壊れ方を拾う危険があります。
加水分解はポリエステル系で特に深刻な劣化機構になる
加水分解は、PA よりもむしろポリエステル系で壊れ方が深刻になることがあります。
PBT は高温高湿環境下で加水分解を起こすことがあり、成形前水分は 0.03% 以下にし、130℃で 3 時間以上の乾燥が推奨されています。
縮合系ポリマーでは、温度と湿度の組み合わせが脆化時間を強く支配します。
PBT、PET、場合によっては PC などでは、「通常温度での強度」より「高温高湿での強度保持率」を見る方が部品寿命と相関しやすいことがあります。
寿命評価は支配劣化メカニズムの仮説から始める
寿命評価を設計に落とすには、まず支配劣化メカニズムを仮説化する必要があります。
熱酸化が支配ならオーブン老化と OIT、光が支配なら JIS K 7350 系、吸水・加水分解が支配なら JIS K 7209 による吸水評価と物性保持率測定、応力保持が支配なら ISO 899 系クリープ試験が中核になります。
PP クリープ破壊の予測では、時間–温度換算則に基づく長期予測の有効性が確認されており、短時間高温試験から長時間低温挙動を推定する考え方が使えます。
ただし、JIS K 7350-1 も強調するように、加速試験データの解釈には慎重さが必要で、加速しても壊れ方が同じであることを確認しなければなりません。
加速試験の条件は劣化モードごとに適切に設計する
実務的な加速試験設計の例を挙げるなら、屋外樹脂部品では「UVA-340、8 時間照射 60℃+4 時間結露 50℃」のサイクルを 250、500、1000 時間で評価し、色差・光沢・引張強さ・衝撃強さ・FT-IR 酸化指標を追うやり方が典型です。
熱老化なら JIS K 7212 に沿う強制循環オーブンで、使用上限温度の上下に複数温度を置き、168、500、1000 時間ごとに引張・曲げ・衝撃・質量・寸法を測る設計が有効です。
加水分解が疑わしい PBT や PA では、吸水率測定後に引張弾性率・衝撃保持率を追い、乾燥復元で可逆か不可逆かを見分けると、単なる可塑化と分子切断を区別しやすくなります。
設計と材料選定の実務指針
物性表の代表値はそのまま設計許容値として使えない
樹脂設計では、「材料強度 > 発生応力」だけでは不足です。公開物性表の値は多くの場合「代表値であり保証値ではない」ため、ばらつき、成形差、劣化、含水、温度低下を織り込んだ許容応力に落として使う必要があります。
プラスチックの物性表記載値は代表値に過ぎず、金属のような最低保証値とは性格が異なるため、ストレス–ストレングスモデルで考えることが重要です。
まず行うべきは、最大応力の一点計算ではなく、製造ばらつきと強度分布を見込んだ設計余裕の設定です。
安全係数は支配破壊モードによって大きく異なる
安全係数に万能の正解はありませんが、支配破壊モードによって目安が大きく分かれます。
目安として、静的強度・剛性主体では 1.5 程度、疲労では 2~10、クリープでは寿命条件に対する設計応力を個別に定める考え方もあります。
安全率は「基準強さ/設計上想定される最大応力」と定義できる一方、プラスチックでは熱、紫外線、水分、粘弾性、加工劣化を含めて基準強さを決める必要があります。
短期静荷重の安全率と長期荷重・疲労・衝撃の安全率を同じ数字で扱わない方がよいです。
使用温度での物性補正を許容応力に反映させる必要がある
温度補正は必須です。運転時の雰囲気温度が Tg に近づく非晶性樹脂や、吸水で Tg が下がる PA では、23℃物性をそのまま使うと危険側に外れます。
温度上昇と吸水がいずれも引張特性を低下させることは、PA 系材料で顕著です。
実務では、候補材のメーカー公開曲線から使用温度での弾性率保持率と強度保持率を読み、さらに必要なら安全側係数を乗せて許容値を作る手順が現実的です。
特にスナップフィット、締結ボス、ラッチは弾性率低下に敏感です。
設計荷重には組立応力と残留応力も含めて考える
設計荷重は、外力だけではなく、組立応力と残留応力も含めて考えるべきです。
樹脂部品のクリープ破損は、降伏点未満の応力でも時間経過で起こり得ます。金属ねじで締め付けた座面、常時たわんだスナップフィット、液密用ガスケット押し込み部、ケーブルクランプのような部位では、「静的に壊れない」より「数年後に残留変形しない」の方が重要です。
組立応力を応力解析に入れ、必要なら ISO 899 系や応力緩和試験で補正する方が実故障に近づきます。
接合部は母材よりも先に検証すべき強度弱点である
接合部は、母材物性表より先に検証すべき弱点です。
接着では ISO 4587 および JIS K 6850 がラップせん断強さの基本規格で、単一重ね継手を引張って見かけのせん断強さを測ります。
ただし単純ラップ継手は端部に剥離応力と曲げを持つため、接着の「真の界面強度」をそのまま表すわけではありません。
単一ラップせん断試験は真の接着強度を過小評価しうることも知られています。
設計では、せん断だけでなく、ピール、温度、湿度、厚みばらつきも併せて見るべきです。
融着・溶接の評価も使用温度域で取り直す必要がある
融着・溶接では、PE 配管系の ISO 21307 が有名で、PE 管・継手の突合せ融着手順と品質評価の一般原則を定めています。
一般機械部品の超音波溶着や熱板溶着でも考え方は同じで、接合条件がわずかにずれるだけで強度ばらつきが増えます。
樹脂接合部を本当に評価するなら、母材の引張強度だけでなく、接合部の引張せん断、はく離、低温衝撃、長期クリープを、使用温度域で取り直す必要があります。
材料選定は使用環境の整理と破壊モードの分類から始まる
材料選定の順序としては、まず使用環境を「温度」「湿度」「光」「薬品」「荷重時間」の5つに分け、次に支配破壊モードを「静的破断」「剛性不足」「疲労」「クリープ」「環境応力割れ」に分類し、その後に表の代表値で候補を絞るのが効率的です。
その上で必ず、メーカー個別グレードの物性表、統一した規格値、試作部品試験の順に絞り込みます。
樹脂では「材料選定」と「部品設計」を分離しすぎると失敗しやすく、実際には、形状、成形法、接合法まで含めた同時最適化が必要です。
樹脂やエンプラの試作・量産はバルカーのクイックバリューで即時見積
Quick Value(クイックバリュー)は、シール材大手の当社バルカーの樹脂加工品のデジタル調達サービスです。ユーザーは図面データ(2D図面や3D CADモデル)をクラウド上にアップロードするだけで、その部品の価格・納期見積もりを即時に取得できます。
バルカーが提携する多数の加工パートナー企業の工場データ(設備・加工種別・加工工数・受注状況など)と、アップロード図面の加工情報をAI・統計解析で照合し、各図面に対して最適な価格と納期を原則2時間以内に提示します。
従来は調達担当者が部品図面をもとに個別に加工会社へ見積もり依頼し、人手で原価計算する必要がありましたが、Quick Valueは図面ごとに個別見積もりする手間を無くし、調達・見積業務のDX化を実現しています。