
樹脂のヤング率(引張弾性率)とは?31種類の一覧と設計への活かし方
公開日:
樹脂の材料選定で「このグレードのヤング率はいくつか」を調べると、カタログや資料によって数値が異なり、どの値を設計に使えばよいか判断に迷うことがあります。
実はヤング率は、乾燥か調湿か、引張試験か曲げ試験か、常温か高温かといった測定条件によって大きく変わります。同じ樹脂名でも、使用環境を考慮せずにカタログ値をそのまま使うと、設計上のミスにつながることがあります。
この記事では、製造業の設計・調達担当者向けに、31種類の樹脂の引張弾性率を測定条件・試験規格とともに一覧にまとめ、温度・吸湿・結晶化度が弾性率に与える影響と設計への活かし方を解説します。
樹脂のヤング率(引張弾性率)とは
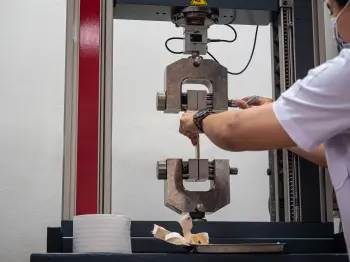
ヤング率(引張弾性率)とは、材料に引張や圧縮の力をかけたときの変形しにくさを示す指標です。値が大きいほど変形しにくく、小さいほど変形しやすい材料です。単位はGPa(ギガパスカル)またはMPaが使われます。
樹脂のヤング率は、樹脂名だけで一意に決まる値ではありません。成形体かフィルムか、乾燥か調湿か、常温か高温か、引張試験か曲げ試験かによって、公表値はかなり変わります。この記事では、常温・無充填・代表グレードの引張弾性率を基準に、31種類の樹脂を整理しています。
樹脂31種類のヤング率(引張弾性率)一覧
一覧表を読む前に確認すべき前提条件
下表は、常温・無充填・代表グレードの引張弾性率を原則としています。ただし、すべての材料を完全に同一条件で比較できるわけではありません。
PFA・ETFE・PIは、成形体の引張弾性率(PFA・ETFE:ASTM D638、PI:ASTM D-790曲げ弾性率)を採用しています。PE・HDPE・PP・PVC・UPEの一部は、メーカーの規格形状品(板材・棒材などの半製品)の物性表を使用しており、乾燥試験片・23℃・機械加工試験片での値です。射出成形ペレットのISO 527値とは条件が異なる点に注意してください。
また、同じデータシートの中でも、弾性率は1 mm/min、降伏応力は50 mm/minのように試験速度が異なることがあります。
特にABS、PC、PEI、mPPEなどの非晶性樹脂(冷却時に分子が不規則に固まるプラスチック)では、変形速度差が見かけの剛性に影響します。「同じ材料表の数値だからそのまま比較できる」と考えるのは危険です。
樹脂31種類のヤング率一覧(引張弾性率、単位:GPa)
表1 樹脂のヤング率一覧
| 樹脂名 | ヤング率E(GPa) | 測定条件 |
|---|---|---|
| PBI | 5.9 | 23℃, ASTM D638, Celazole PBI U-60 |
| PAI | 4.2–4.9 | 23℃, ASTM D1708/D638, Torlon 4203 |
| PEEK | 4.0 | 23℃, ISO 527-1/-2, unreinforced |
| PPS | 3.45 | 23℃, ASTM D638, unfilled |
| MCナイロン | 3.3–3.43 | 23℃, ASTM D638/ISO 527, cast nylon |
| PMMA | 3.2–3.3 | 23℃, 1 mm/min, ISO 527-2/1B/1, Plexiglas GS/N相当 |
| PEI | 3.2 | 23℃, 1 mm/min, ISO 527, ULTEM 1000 |
| PVC | 3.2 | 23℃, ISO 527-1/-2 / ASTM D638, 板材 |
| PA6 | 1.2–3.5(乾燥3.5 / 調湿1.2) | 23℃, ISO 527-1/-2, dry/conditioned |
| POM | 3.10 | 23℃, ISO 527-1/-2, Delrin 500P |
| PET | 3.1–3.2 | 23℃, D638/ISO 527, 板材 |
| PA66 | 1.1–3.0(乾燥3.0 / 調湿1.1) | 23℃, ISO 527-1/-2, dry/conditioned |
| PI | 3.1 | 23℃, ASTM D-790 Flexural Modulus(DuPont Vespel SP-1) |
| PES | 2.64 | 23℃, ISO 527-1/-2, BASF Ultrason E 2010 NAT |
| PSU | 2.56–2.60 | 23℃, ISO 527-1/-2, Ultrason S 6010 NAT |
| PBT | 2.5 | 23℃, ISO 527, BASF Ultradur B4500系 |
| ABS | 2.3 | 23℃, 1 mm/min, ISO 527-1/-2, Terluran GP-22 |
| PC | 2.35–2.40 | 23℃, 1 mm/min, ISO 527-1/-2 |
| PPSU | 2.34 | 3.18 mm, ASTM D638, Radel R-5000 |
| PAR | 2.2–2.3 | 23℃, ISO 527-1/-2, U polymer T-series |
| mPPE | 2.45–2.70 | 23℃, 1 mm/min, ISO 527, NORYL 731S系 |
| PMP | 1.9 | 23℃, ASTM D638, injection molded, TPX RT18 |
| PP | 1.8 | 23℃, ISO 527-1/-2, 板材 |
| PVDF | 1.7–2.4 | 23℃, ISO 527, 代表グレード(射出成形体) |
| PCTFE | 1.4 | 23℃, ASTM D638/D1708 |
| PA12 | 1.09–1.4(乾燥1.4 / 調湿1.09) | 23℃, ISO 527, VESTAMID L1670, dry/conditioned |
| HDPE | 1.38 | 23℃, ASTM D638, 板材 |
| ETFE | 0.82 | 23℃, ASTM D638(VALQUAハンドブック技術材料編 表1.1.2 ふっ素樹脂特性一覧表) |
| UPE | 0.75 | 23℃, ISO 527-1/-2, TIVAR 1000 UHMW-PE |
| PFA | 0.66–0.69 | 23℃, ASTM D638(VALQUAハンドブック技術材料編 表1.1.2 ふっ素樹脂特性一覧表 ) |
| PTFE | 0.30–0.39 | 23℃, ASTM D638, 板材 |
室温の引張弾性率は、大きく3つのグループに分かれます。
- 低弾性率グループ(0.3〜1.8 GPa):PE・PP・PTFE・PFA・ETFE・UPE・PVDF(PVDFは代表値1.7 GPaだが上限2.4 GPaのグレードもあり、中弾性率グループと重なる)
- 中弾性率グループ(2〜4 GPa):ABS・PC・PMMA・PBT・PET・POM・mPPE・PSU・PES・PPSU・PEI・PAR・PA6/66/12
- 高弾性率グループ(4 GPa超):PEEK・PAI・PBI
高耐熱樹脂の中でも、PBIとPAIは「高温でも剛性を落としにくい高弾性率材料」として一段上に位置づけられます。
一方、フッ素樹脂は耐熱・耐薬品に優れてもE自体は低く、構造剛性材としては不利です。
ナイロン系は「樹脂名」より「乾燥か調湿か」で読む必要があります。PA6は乾燥時3.5 GPaが調湿後には1.2 GPaまで低下し、PA66も3.0 GPa→1.1 GPaまで下がります。
室温の乾燥値だけで設計すると、湿潤環境や吸湿後のたわみ予測を大きく外します。吸湿下の剛性安定性を優先するなら、PA12(1.4→1.09 GPa)に一定の優位があります。
なお、ガラスエポキシ・ベークライト(布/紙)・ユニレートは、積層板ゆえに板面方向の異方性があり、引張ヤング率ではなく曲げ弾性率が公開値となることが多いため、本記事の『引張弾性率一覧』からは除外しています。ツール上での比較や詳細な仕様は、後述の『試験方法の違い』セクションで取り上げます。
ヤング率とポアソン比の違い
ヤング率とポアソン比はそれぞれ何を表すか
ヤング率(E)は、材料を引っ張ったときに「縦方向にどれだけ変形しにくいか」を示す指標です。引張応力を縦ひずみで割った値で、単位はGPa(ギガパスカル)です。値が大きいほど剛性が高く、たわみが小さい材料です。
ポアソン比(ν)は、材料を縦方向に引っ張ったときに「横方向にどれだけ縮むか」の比率を示す無次元数です。たとえば棒を引っ張ると縦に伸びる一方で横が細くなります。このとき「横ひずみの絶対値÷縦ひずみ」がポアソン比です。値は0〜0.5の範囲を取り、0.5に近いほど体積変化が小さい(ゴムのような非圧縮性に近い)材料です。
設計上の使い分けとしては、ヤング率はたわみ・固有振動数・座屈荷重の計算に直接使いますが、ポアソン比は主に多軸応力状態の解析やFEM(有限要素法)での材料入力に使います。2次元・3次元の構造解析では必ずEとνの両方が必要で、どちらか一方だけでは線形弾性体の変形挙動を定義できません。
樹脂のポアソン比の特徴と代表値
熱可塑性樹脂のポアソン比は一般に0.33〜0.46の範囲に収まります。金属のポアソン比(鋼 0.27〜0.30、アルミ 0.33前後)より大きく、ゴム(0.48〜0.50)より小さいのが特徴です。
樹脂のポアソン比が金属より大きい理由は、高分子鎖の分子運動性が高いためです。
主な熱可塑性樹脂の代表値は以下のとおりです(室温)。
- PA66(ナイロン66):約0.39
- PC(ポリカーボネート):約0.36
- PMMA(アクリル):0.35〜0.40
- PVC(硬質ポリ塩化ビニル):約0.38
- PS(ポリスチレン):約0.33
- PTFE:約0.46
ヤング率が樹脂の種類・グレード・試験条件によって10倍以上変わるのと対照的に、ポアソン比はほとんどの汎用〜エンプラで0.35〜0.43程度に集中しており、グレード間の差はEより小さくなっています。
なお、ポアソン比はデータシートに記載されていないことが多いです。Eとせん断弾性係数G(ねじれにくさ、GPa)が両方掲載されている場合は、ν = E/(2G) − 1 の関係式から逆算できます。
データシートにも公開資料にもνが見当たらない場合は、同系統の熱可塑性樹脂のν≈0.38〜0.40を暫定値として使い、感度解析で影響を確認するアプローチが実務的です。
ポアソン比がCAE解析に与える影響
FEMで応力解析を行う際、材料物性の入力欄には通常ヤング率とポアソン比の2つが必要です。
ポアソン比はせん断弾性係数G(G = E / 2(1+ν))や体積弾性係数K(K = E / 3(1-2ν))とも関係しており、圧縮・拘束変形・面外変形が支配的な解析ではνの設定精度が結果に影響します。
特に注意が必要なケースとして、PTFEやPFAのような軟質フッ素樹脂(ν≈0.46)をシール・ガスケット部品として拘束状態で圧縮する解析では、ν≒0.5に近い値の扱いが重要で、誤った設定をすると剛性が過小評価されます。
一方、PPS・PEEK・PEIのような高剛性エンプラ(ν≈0.35〜0.40)を単純引張・曲げで使う用途では、νの±0.02程度の誤差が解析結果に与える影響は限定的です。
ヤング率の数値が変わる3つの要因
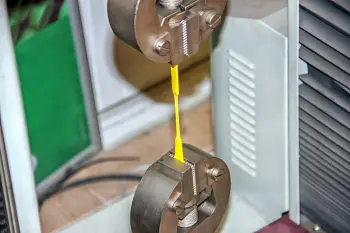
温度がヤング率に与える影響
温度依存性は、非晶性樹脂と半結晶性樹脂(冷却時に分子が規則正しく結晶化するプラスチック)で読み方が異なります。
非晶性樹脂は、一般にTg(ガラス転移温度)付近で剛性が大きく低下しやすい特性があります。PC、PEI、PES、PSU、PPSU、PAR、mPPEがこの系統です。
たとえばPARのU-100は主転移点が200℃以上で、その温度以下では形状を保持し、高温域まで高い弾性率を維持します。
PEEKは半結晶性ですが、Tgは143〜150℃であり、23℃で4.0 GPaの引張弾性率を持ちます。
SPポリイミドは、一般的な熱可塑性樹脂のような「Tg近傍での急な崖落ち」とは異なり、強度・弾性率が温度に対してより線形に低下します。
一方、フッ素樹脂やポリオレフィンのような低弾性率群は、室温でもEが低く、温度上昇で変形しやすさが早く効いてきます。
PFAとPTFEを比較すると、同一荷重条件下ではPFAの総変形がPTFEより小さく、150〜200℃域でもPFAの寸法安定性の方がやや良好です。
PVDFは、Tgが-40℃、HDT(熱変形温度)は0.45 MPaで135℃、1.8 MPaで105℃です。
常温剛性は1.7 GPa前後ですが、設計温度を上げると「変形しやすい高耐薬材料」として扱う必要があります。
含水率がヤング率に与える影響
含水率の影響は、31種類の中でナイロン系が圧倒的に大きいです。水分吸収は引張強さ・引張弾性率を低下させ、乾燥ナイロンの温度依存曲線を「より低温側にずらした」ような挙動になります。
PE、PP、PTFE、PCTFE、UPE、mPPEなどは吸水が極めて低く、湿度でEが大きく動く材料ではありません。
屋外・水回り・洗浄工程・蒸気滅菌を伴う用途では、「室温乾燥Eの大きさ」より「湿潤後Eの落ち方」の方がたわみ設計に効いてきます。
結晶化度がヤング率に与える影響
結晶化度の影響は、半結晶性樹脂ほど無視できません。PCTFEを例にとると、結晶化度はおよそ40〜80%の範囲をとります。
高結晶化した成形品は高強度・低伸び・高密度ですが、アモルファスリッチな成形品はより弾性的で透明です。
これはPCTFEに限らず、PEEK、PBT、PET、POM、PP、PEなどの半結晶樹脂に共通する特性です。
冷却履歴・板厚・アニール(応力除去のための加熱処理)の有無がEを動かします。
そのため、材料選定段階では同じ樹脂記号でも、加工条件や結晶化度管理まで設計仕様に入れないと、試作品と量産品で剛性が合わないことがあります。
温度・含水率・結晶化度の影響をまとめると、以下の通りです。
表2 ヤング率に影響する材料群別の因子と設計上の要点
| 材料群 | 主な支配因子 | Eの変化 | 設計上の要点 |
|---|---|---|---|
| PA6 / PA66 | 含水率、温度 | 乾燥から調湿で約1/3まで低下 | 使用時の含水状態に合わせたEを採用する |
| PA12 | 含水率 | 吸湿低下はあるがPA6/66より小さい | 湿潤環境ではPA12が相対的に安定 |
| PEEK | Tg143–150℃、結晶化度 | 常温Eは高く、高温でも比較的維持 | 高温剛性が要る樹脂部品に有力 |
| PAR | Tg200℃超 | 広温度域で高弾性率を保持 | 透明性と高温剛性を両立したい用途に向く |
| PI / PBI / PAI | 高温域での剛性保持 | PIは温度に対し比較的線形に低下、PBI/PAIは高剛性 | 高温構造材候補だが、コストと加工性を要評価 |
| PTFE / PFA / ETFE | 低室温E、試験形態依存 | 耐熱・耐薬品性は高いが剛性は低い | シール・摺動・絶縁用途向き。梁・板の剛性材には不利 |
| PVDF | 低Tg、高温での変形 | 常温では中程度、昇温で変形設計が支配 | 耐薬品・耐候部材としては優秀だが高温剛性材としては過信できない |
| PE / HDPE / PP / UPE | 温度、結晶化・密度 | 含水影響は小さいがEは低〜中程度 | 大たわみを許容する設計向き。寸法保持要求には不利 |
試験方法の違いが数値に与える影響
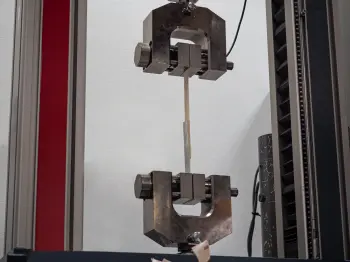
一覧表の数値を正しく使うには、試験方法の違いを理解することが重要です。試験法が異なると、同じ材料でも公表値が大きく変わります。
ガラスエポキシFR-4、ユニレート、布フェノール、紙フェノールは、公開値として方向別の曲げ弾性率が与えられることが多いです。
ユニレートPCは縦11.0 GPa・横7.0 GPa、FR-4は縦24.3 GPa・横20.0 GPaです。これは引張ヤング率ではなく曲げ弾性率(ASTM D790)の値であり、無充填射出樹脂よりはるかに高剛性になりうることを示しています。ただし、板面方向で剛性差があるため、一枚の代表値として扱うことはできません。
PFAとETFEの成形体引張弾性率(ASTM D638)は、PFAが0.66〜0.69 GPa、ETFEが0.82 GPaです(VALQUAハンドブック技術材料編 表1.1.2 ふっ素樹脂特性一覧表 )。
なお、フィルム試験(ASTM D882)では値が異なります(PFA:約0.48 GPa、ETFE:約0.83 GPa)。試験形態の違いが数値に影響する典型例です。
PFAの曲げ弾性率は0.58〜0.69 GPa程度で、試験法によっても数値が変わります。引張Eと曲げ弾性率を直接並べると、材料差と試験法差が混ざります。PTFEでも同様で、板材の引張Eは0.3 GPa前後ですが、曲げ弾性率は約0.5 GPa程度です。
代表的な試験法差の例をまとめます。
表3 積層板・フッ素樹脂の公表値と読み方の注意点
| 材料 | 公表値 | 読み方の注意点 |
|---|---|---|
| ユニレートPC | 曲げ弾性率:縦11.0 GPa / 横7.0 GPa | 板面方向で剛性差あり。引張EではなくD790の曲げ値 |
| ガラスエポキシFR-4 | 曲げ弾性率:縦24.3 GPa / 横20.0 GPa | 積層複合材の方向別曲げ値。無充填樹脂とは別扱い |
| 紙フェノールXPC / 布フェノールLE | 曲げ弾性率:XPC 4.8/4.0 GPa、LE 4.2/4.2 GPa | 公開値が曲げ中心。主表の引張Eとは分けて扱う |
| PFA | 成形体引張E = 0.66–0.69 GPa(ASTM D638)、フィルム引張E = 0.48 GPa(ASTM D882)、曲げ弾性率 = 0.58–0.69 GPa | 形態差と試験法差が大きい典型例 |
| ETFE | 成形体引張E = 0.82 GPa(ASTM D638)、フィルム引張E ≈ 0.83 GPa(ASTM D882) | 成形体とフィルムで値がほぼ同等。形態明記が重要 |
| PTFE | 板材引張E ≈ 0.30–0.39 GPa、曲げ弾性率 ≈ 0.50 GPa | 「引張E」と「曲げ弾性率」を混ぜないことが重要 |
加えて、CAEの静的線形解析でEだけを使う場合でも、実機では長時間荷重やクリープが支配することがあります。
クリープとは、一定荷重下で時間とともに変形が進む現象です。
PPSU、PSU、PES、PEIのような耐熱非晶性樹脂でも、常温の瞬間Eをそのまま長期剛性に読み替えるのは危険です。
材料選定と設計への活かし方
ヤング率を「材料の硬さランキング」として読むだけでは不十分です。最初に確認すべきは、そのEがどの状態の値かです。
乾燥・室温・短時間試験のEと、実機の湿潤・昇温・長期荷重条件のEを混同すると、CAE上は十分剛いのに現物は大きくたわむという事態が起きます。
特にPA6とPA66は、カタログの乾燥値をそのまま使うのではなく、使用環境での含水平衡値を前提に材料入力を切り替えるべきです。
高温剛性が必要な場合は系統で選ぶ
高温で剛性を残したい場合、候補は2つの系統に分かれます。
PEEK・PAI・PBI・PIのような高温高剛性系と、PEI・PES・PSU・PPSUのような耐熱非晶性樹脂です。
前者はより高いEや高温保持が期待でき、後者は透明性・成形性・加水分解耐性・寸法安定性とのバランスが取りやすい傾向があります。
逆に、PTFE・PFA・ETFE・PVDFは優れた耐薬品・非粘着・電気特性を持ちますが、構造剛性材としては低E側にあります。
剛性を補うには、支え板・金属骨格・リブ・短スパン化などの形状対策が前提になります。
透明樹脂・汎用機械部材はEの差より用途特性で選ぶ
透明樹脂のPCとPMMAはどちらもEが3 GPa前後で大差は小さく、違いは靱性・耐候性・耐薬品性・表面硬さで出ます。
POM・PET・PBTは2.5〜3.2 GPa級で機械部材として使いやすく、寸法安定・摺動性・吸水性のバランスを見て選ぶのが実務的です。
mPPEは2.5〜2.7 GPa程度で低吸水性と電気特性の安定性が利点です。
UPEはE自体は低い一方で耐衝撃・耐摩耗に強みがあり、「たわみは許すが摩耗と衝撃を取りたい」場面に向きます。
安全率はEに掛けるより使用下限Eを設定する
安全率の掛け方については、Eに一律の安全率を掛けるより、使用状態の下限Eを採る方が設計上は健全です。
乾燥状態のPA66に安全率を掛けても、吸湿後の1.1 GPaという下限を外していれば、たわみ設計は成立しません。
積層板や板材では方向別値を使わない限り、安全率を厚くしても異方性の取りこぼしは埋まりません。
たわみや固有振動数が効く設計では、まず温度・湿度・方向・試験法・形態を揃え、それから残差不確かさに対して安全率を設定するという順番が重要です。
樹脂加工品の調達・見積りはQuick Value(クイックバリュー)
Quick Value(クイックバリュー)は、株式会社バルカーが提供する樹脂加工品のデジタル調達サービスです。
PTFE・PFA・ETFEなどのフッ素樹脂からエンジニアリングプラスチックまで、2D・3D図面をアップロードするだけで即時見積りを取得できます。手書き図面にも対応しており、難易度の高い形状や溶接加工も相談できます。
バルカーは日本初のフッ素樹脂製品を工業化した実績を持ち、厳しい品質基準と審査をクリアした加工パートナーとともに試作から量産まで対応しています。材料選定の相談や加工可否の確認も無料で受け付けており、設計段階から技術営業がサポートします。